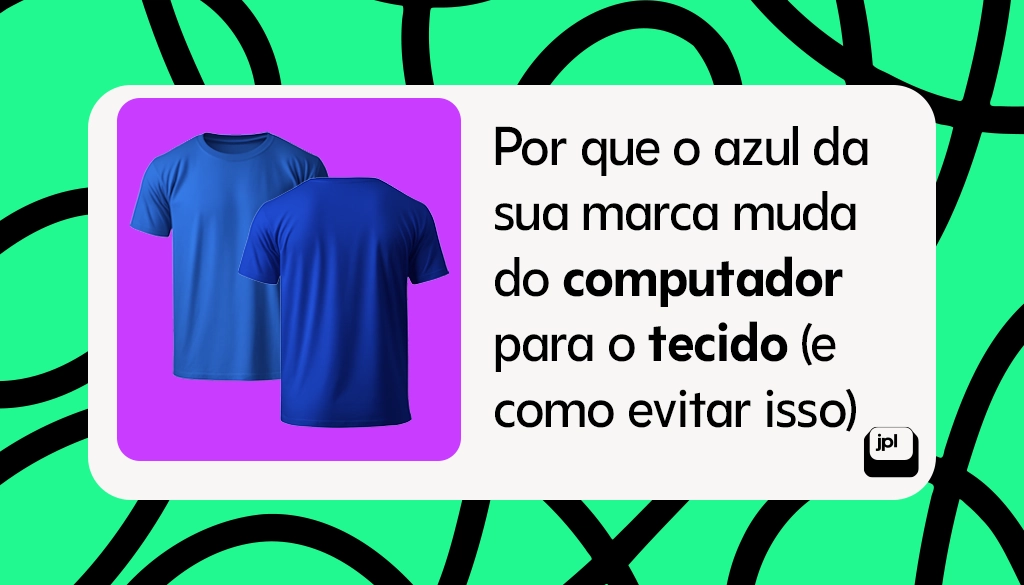
Toda empresa que personaliza uniformes, brindes ou sinalização em sublimação ou DTF enfrenta o mesmo obstáculo. O azul da sua marca muda quando o tom aprovado no computador chega diferente à peça pronta. De fato, essa variação tem explicação técnica. É um fenômeno físico e químico, previsível e evitável. No entanto, exige controle desde o arquivo até a prensagem final.
Luz e pigmento falam idiomas diferentes
A tela do computador produz cor por emissão de luz. O sistema RGB combina vermelho, verde e azul em diferentes intensidades. Ao mesmo tempo, a sobreposição desses canais gera branco puro e azuis de alta saturação. Esse processo se chama síntese aditiva.
Por outro lado, o tecido funciona de outro jeito. Ali a cor surge da luz ambiente refletida pelos pigmentos, na chamada síntese subtrativa. As tintas de sublimação e as tintas pigmentadas de DTF seguem essa lógica. Por isso, reproduzem uma faixa de cor menor do que a tela mostra.
Na prática, os azuis muito saturados no digital sofrem compressão cromática ao virar peça física. O software que comanda a impressora se chama RIP (processador de imagem rasterizada). Ele decide o que fazer com a cor que não cabe nessa faixa. Sem calibração, esse ajuste automático costuma forçar o canal magenta. Consequentemente, o azul da marca sai arroxeado, ou perde força e fica acinzentado. Além disso, alguns fatores ampliam essa distância:
- Saturação da cor original: quanto mais vibrante o azul na tela, maior a perda ao converter para tinta
- Tipo de substrato: poliéster, algodão e lona reagem de formas distintas ao mesmo pigmento
- Calibração do equipamento: impressoras sem perfil de cor (ICC) ajustado deslocam o tom final
O ambiente também interfere na percepção da cor
Existe ainda outro fator pouco conhecido fora da indústria gráfica: o metamerismo. Ele acontece quando duas amostras parecem ter a mesma cor sob um tipo de luz. Contudo, sob outra iluminação, a diferença aparece.
No dia a dia, um uniforme sublimado aprovado sob luz de escritório pode parecer alterado à luz do dia. O mesmo vale para uma peça em DTF. Isso porque corantes de sublimação e tintas pigmentadas reagem de forma distinta a cada fonte luminosa. Suas composições químicas absorvem o espectro de maneiras diferentes.
Nesse sentido, ambientes com muitos pontos de contato ficam mais vulneráveis a isso. Faixas em lona, uniformes sublimados e peças em DTF convivem com luzes diferentes ao longo do dia. Isso vale tanto no evento quanto no ponto de venda. Por essa razão, a norma técnica de referência (ISO 13655) recomenda a condição de medição M1. Ela simula a luz natural do dia. Portanto, aprovar a peça apenas sob a luz do estúdio deixa esse risco de fora.
Sublimação e DTF reagem de formas distintas à cor
A técnica escolhida também muda a fidelidade da cor. Com efeito, sublimação e DTF trabalham sob lógicas termoquímicas diferentes.
Na sublimação térmica, a arte é impressa em papel transfer com corantes dispersos. Na prensa, entre 180°C e 200°C, o corante passa direto do estado sólido para o gasoso. Simultaneamente, o calor abre as fibras do poliéster, e o corante penetra no interior do fio. Assim, o tecido precisa ter, no mínimo, entre 65% e 70% de poliéster. Abaixo disso, a fibra não retém o corante e a cor sai lavada nas primeiras lavagens. Como não existe tinta sublimática branca, a alvura do tecido também entra na conta. Dessa forma, qualquer variação de base compromete o azul da marca.
O DTF imprime a arte em CMYK sobre um filme, coberto por uma camada de tinta branca estrutural. Sobre essa camada ainda úmida entra um pó adesivo termofusível de poliuretano. Depois disso, de fundido em forno, o conjunto vai para a prensa. A transferência acontece entre 130°C e 150°C, por 8 a 15 segundos. Essa estrutura em camadas é o que permite estampar algodão, jeans e sintéticos escuros com fidelidade de cor.
O controle térmico e a barreira no DTF
Em contrapartida, o ponto de atenção do DTF aparece em tecidos sintéticos escuros, como camisetas pretas ou azul-marinho. Sob o calor da prensa, corantes da própria peça sublimam para cima e atravessam a base branca. Esse fenômeno, a migração de corante, altera a estampa em horas ou dias. Como resultado, um logotipo branco fica rosado sobre uniforme vermelho, ou acinzentado sobre base preta. Para conter o risco, a produção precisa de critérios específicos:
- Pó com barreira anti-migração, formulado para bloquear o avanço do vapor de corante
- Temperatura de prensagem reduzida, entre 125°C e 135°C, quando a base é sintética e escura
- Escolha da técnica pela fibra: poliéster claro pede sublimação, algodão e escuros pedem DTF com pó de bloqueio
Além disso, a calibração do perfil ICC muda em cada processo. Na sublimação, medir a cor ainda sobre o papel transfer não funciona, porque a tinta aparece dessaturada nesse estágio. Nesse caso, o perfil precisa sair da leitura do poliéster já prensado. No DTF, o perfil considera a tinta pigmentada, o consumo da base branca e o comportamento térmico do adesivo.
Como medir fidelidade de cor de verdade
A avaliação visual é frágil demais para garantir consistência cromática. O caminho técnico é a leitura instrumental, feita por espectrofotômetros. Eles calculam a diferença entre duas amostras por um índice chamado Delta E, hoje obtido pela fórmula CIEDE2000. Essa fórmula corrige distorções específicas na percepção de azuis industriais.
Quanto mais perto de zero, menor a diferença entre a cor aprovada e a cor entregue. Do ponto de vista operacional, um fornecedor especializado em sublimação e DTF mede cada lote antes da entrega. A checagem não para na primeira amostra. As faixas de tolerância usadas pela indústria são bem definidas:
- Abaixo de 1,0: padrão laboratorial, com desvio imperceptível à visão humana
- Entre 1,0 e 1,5: tolerância exigida por marcas e redes no recebimento de lotes de uniformes
- Acima de 3,5: discrepância visível a olho nu, suficiente para reprovar a peça em auditoria
Outro ponto ignorado com frequência é a referência de cor usada no projeto. Paletas Pantone Coated, pensadas para papel, não correspondem aos corantes de sublimação nem às tintas de DTF. Existem escalas próprias para tecido, como a linha Pantone FHI. O código TCX vale para peças em algodão, produzidas em DTF. O TSX vale para poliéster, produzido em sublimação. Especificar o código certo para cada técnica aproxima o manual de marca do que sai da prensa.
A cor como parte da governança da marca
A fidelidade cromática deixa de ser detalhe estético quando se olha para o reconhecimento da marca. Pesquisas de percepção visual mostram que a cor institucional chega à memória do consumidor antes do logotipo.
No fim, cada uniforme sublimado, cada peça em DTF e cada faixa de evento reforça ou enfraquece essa memória. Tratar a cor como critério técnico muda o tipo de conversa com o fornecedor. Na prática, a empresa deixa de aprovar a amostra no olho. Passa a pedir perfil de cor calibrado e código têxtil correto para cada técnica.
Serviço
JPL – Just Print & Live
Soluções em Sublimação e DTF para empresas
Rua Anne Frank, 5312 – Curitiba – PR – 81650-020
WhatsApp: (41) 995385236
Realize seu orçamento clicando aqui